

Hur bedömer man kvaliteten på en bandkedja? Att bara titta på ytan är inte tillförlitligt. Den systematiska produktionsprocessen och det strikta inspektionssystemet är garantin för produktion av högkvalitativa bandkedjor.
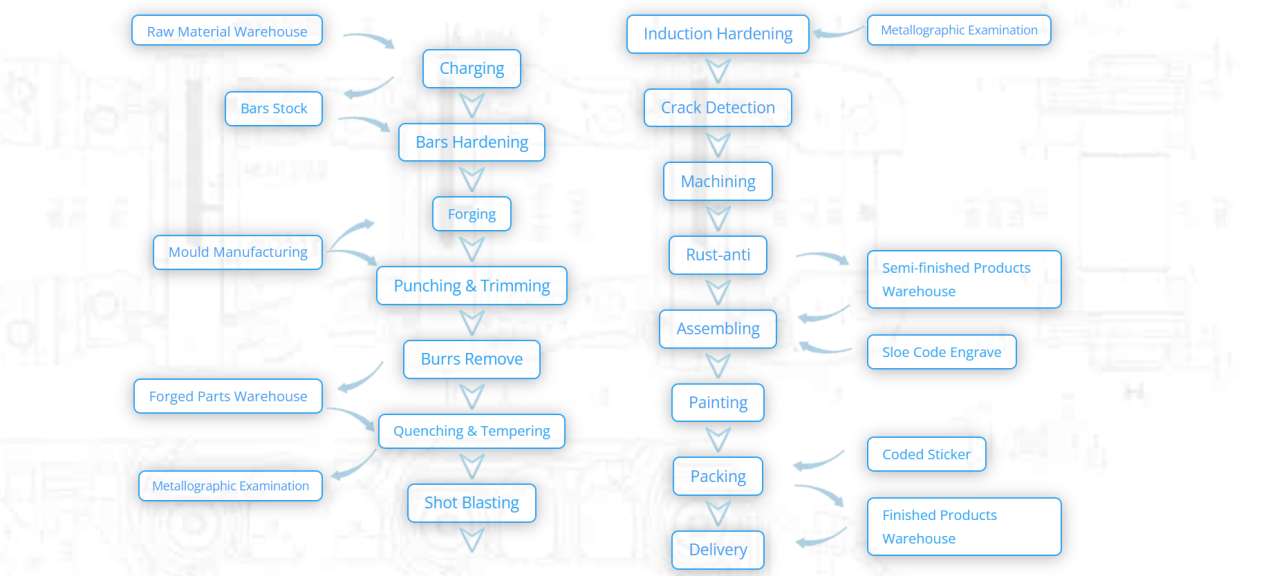
GT gör produktionsprocessen transparent, vilket gör det möjligt för kunderna att förstå den övergripande produktionsprocessen för spårkedjan, så att kunderna kan använda den med ro. Bli verkligen en pålitlig leverantörspartner för kunderna
| Beskrivning |
| Ythärdningsmetod | Ythårdhet(or)HRC) | Låg materialhärdningsmetod | Materialhårdhet(or)Hrc) | Härdningsdjup (mm) | Låg materialintag (Kina) |
| Spårstift | För bulldozer | Medelfrekvenshärdning | 55~59 | Härdning och anlöpning | 31~37 | P=171~190 3.0~5,0 P=190 4,0~6.0 | 40Cr |
| Spårstift | För grävmaskin | Medelfrekvenshärdning | 55~59 | Härdning och anlöpning | 31~37 | P=171~190 3.0~5,0 P=190 4,0~6.0 | 40Cr |
| Spårbussning | För bulldozer | Medelfrekvenshärdning | 54~58 | Härdning och anlöpning | 28~38 | P=171~216 3,6~5.0 och 2.7~4,0 P=228 4,7~6.2 och 3.0~4.7 | 40Cr |
| Spårbussning | För grävmaskin | Medelfrekvenshärdning | 54~58 | Härdning och anlöpning | 28~38 | P=171~216 3,6~5.0 och 2.7~4,0 P=228 4,7~6.2 och 3.0~4.7 | 40Cr |
| Spårningslänk | För bulldozer | Medelfrekvenshärdning | 50~56 | Härdning och anlöpning | 33~38 | P=171~175 5.0~10,0 P=190~216 7.0~12,0 P=228 11,0~15,0 | 35MNBHS |
| Spårningslänk | För grävmaskin | Medelfrekvenshärdning | 50~56 | Härdning och anlöpning | 33~38 | P=171~175 5.0~10,0 P=190~228 7.0~12.0 | 35MNBHS |
Publiceringstid: 31 augusti 2022
